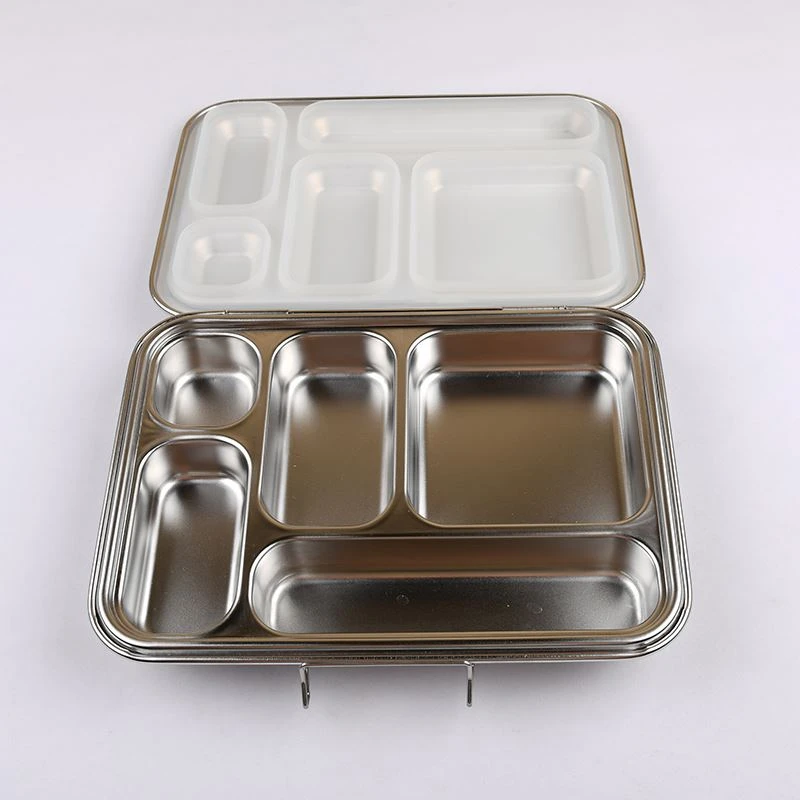
Proces oblikovanja istezanja kutije za ručak od nehrđajućeg čelika je: -Općenito se za rastezanje ploče koristi hidraulična preša veće tonaže (200T) ili više. Kut kalupa ne smije biti previše ravan, uglavnom iznad φ10, a struktura bi trebala biti razumna. Općenito, debljina ploče treba biti u rasponu od 08-1,0 mm. Ako premaši ovaj raspon, čak i ako je tlak ulja 500T
Stroj je također slab. Toplinska obrada, cjelokupni spremnik za izvlačenje općenito zahtijeva obradu žarenja na visokoj temperaturi, općenito na temperaturi iznad 1200 stupnjeva, kako bi se uklonio unutarnji stres nakon izvlačenja.
Obrada površine: vučenje žice, poliranje, poliranje (uglavnom glatko). Postupak, nakon dodavanja ulja za izvlačenje u matricu, list se može glatko razvući, tretman žarenja nakon oblikovanja, a zatim površinska obrada.
Naša kutija za ručak od nehrđajućeg čelika konačno je oblikovana nakon nekih takvih postupaka. Međutim, ovo je samo mali dio sadržaja. Za izradu takve kutije za ručak potrebno je više od desetak procesa. Istodobno, stopa otpada bit će vrlo visoka, uz pozornost na visoku cijenu sirovina od nehrđajućeg čelika. Dakle, zašto je kutija za ručak od nehrđajućeg čelika skupa, također je oprostivo.